Svenska
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Varför misslyckas steriliseringssystem i dryckes- och mejeriproduktion?
Artikelabstrakt
Om du någonsin har träffat ett smärtsamt "allt såg bra ut... tills det inte gjorde det"-ögonblick - oväntad förstörelse, svällande förpackningar, bismaker, ett misslyckat mikrotest eller ett minns rädsla – du vet redan sanningen: sterilisering är inte ett enda steg, det är ett system. De vanligaste felen orsakas inte av "otillräcklig värme" isolerat. De kommer från felaktiga processval, instabilt flöde, felaktig hållning, sensordrift, ofullständig CIP, operatörslösningar eller förpacknings-/hanteringsluckor som tyst återinför risker.
Den här guiden bryter ner de verkliga smärtpunkterna bakomSteriliseringssystem, förklarar hur "bra" ser ut i validering och daglig drift, och ger dig praktiska checklistor för att välja (och köra) en steriliseringslinje som skyddar hållbarheten utan att offra smak, näringsämnen, drifttid eller energi.
Innehållsförteckning
- Skissera
- Smärtpunkterna som driver steriliseringsbesvär
- Att välja rätt steriliseringsmetod
- Systemdesignfaktorer som skiljer "godkänd revision" från "godkänd verklighet"
- Validering och dokumentation för förtroende och efterlevnad
- Verksamhetschecklista för stabila dagliga prestationer
- Arbeta med en utrustningspartner
- FAQ
Skissera
- Definiera affärsproblemet: hållbarhetsrisk, kvalitetsavvikelse, stilleståndstid och revisionstryck
- Kartlägg fel till grundorsaker: process, utrustning, mätning, rengöring och hantering
- Matcha processtyp till produkt + förpackning: UHT vs pastörisering, kontinuerlig vs batch
- Design för kontroll: hållning, flödesstabilitet, värmeväxling och CIP-integration
- Bevisa att det fungerar: validering, dataloggning och ändringskontroll
- Låt det fungera: underhåll, operatörsvanor och felsökningsböcker
Smärtpunkterna som driver steriliseringsbesvär
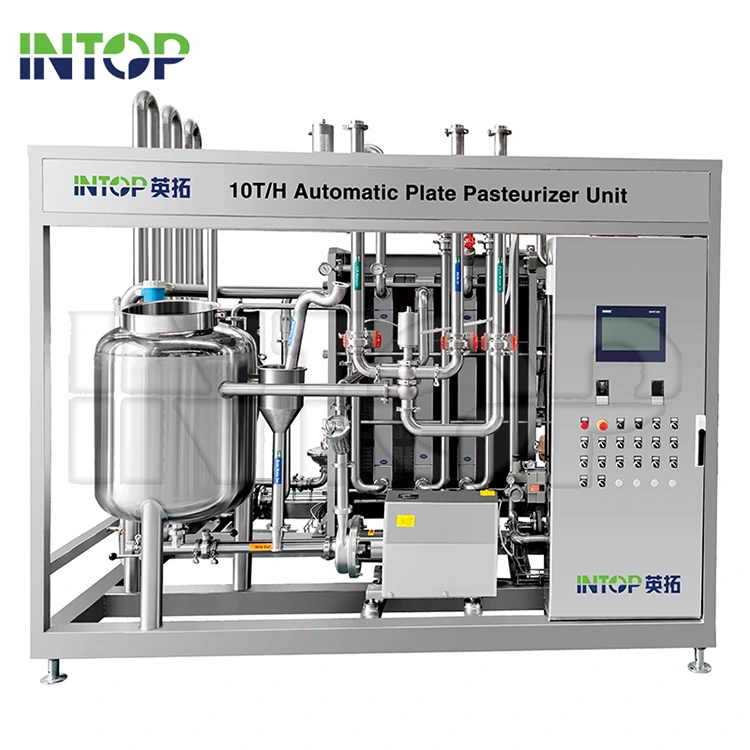
De flesta köpare vaknar inte och vill ha en ny sterilisator. De vaknar till problem. Om något av dessa låter bekant, är ditt steriliseringssteg troligen att göra mer "skadekontroll" än "processkontroll".
- Instabil hållbarhet: partier som klarar mikrotestning men förstörs tidigt i distributionen
- Kvalitetsförluster: tillagad smak, färgskiftningar, viskositetsförändringar, nedbrytning av näringsämnen
- Genomströmningsflaskhalsar: sterilisering blir den långsammaste enheten i raden
- Höga brukskostnader: efterfrågan på ånga och kyla ökar, energiåtervinningen är svag
- Revisionsångest: ofullständiga register, otydlig valideringslogik, SOP:er för "stamkännedom".
- Driftstopp: nedsmutsning, packningsläckor, ventilfel, CIP som faktiskt inte rengör
| Smärtpunkt | Troligen grundorsaken | Praktisk fix |
|---|---|---|
| Klarar tester, misslyckas på marknaden | Kalla fläckar, instabilt flöde, dålig hållningskontroll, återkontaminering efter värme | Verifiera hålltid vid värsta tänkbara flöde, dra åt ventillogik, granska poststeril hantering |
| Kokt smak / färgskiftning | Överbearbetning, långsam uppvärmning/kylning, lång uppehållstid | Använd snabbare värmeöverföringsdesign, bekräfta börvärden, optimera värmeåtervinningsstegen |
| Frekvent nedsmutsning | Produktens burn-on, dålig hastighetsprofil, svag CIP-täckning | Justera flödeshastigheten, förbättra CIP-programmet, granska packningens/plattans/rörets yttillstånd |
| Revisionsluckor | Ingen tydlig validering, saknade loggar, manuella åsidosättningar inte dokumenterade | Implementera dataloggning, kalibreringsposter, ändringskontroll och utbildningssigneringar |
Om du bara kommer ihåg en sak: "Mer värme" är sällan det bästa svaret. Bättre kontroll är.
Att välja rätt steriliseringsmetod
Inom bearbetning av drycker och mejeriprodukter täcker två breda strategier de flesta kommersiella behov: korttidsbearbetning vid hög temperatur för förlängd hållbarhet, och lågtemperaturpastörisering för kvalitetskänsliga produkter med kortare distributionsfönster. Det "rätta" valet beror på din produkt matris (protein, socker, fett, massa), viskositet, förpackningstyp, målhållbarhet och hygienisk design nedströms.
| Närma sig | Bäst för | Vanliga fallgropar | Vad ska man prioritera |
|---|---|---|---|
| Snabb bearbetning i UHT-stil | Längre hållbarhetsmål, känsliga mikrobiologiska riskprofiler | Överbearbetad smak, instabil hålltid vid varierande flöde | Snabb uppvärmning/kylning, validerat håll, pålitlig automatisering och loggning |
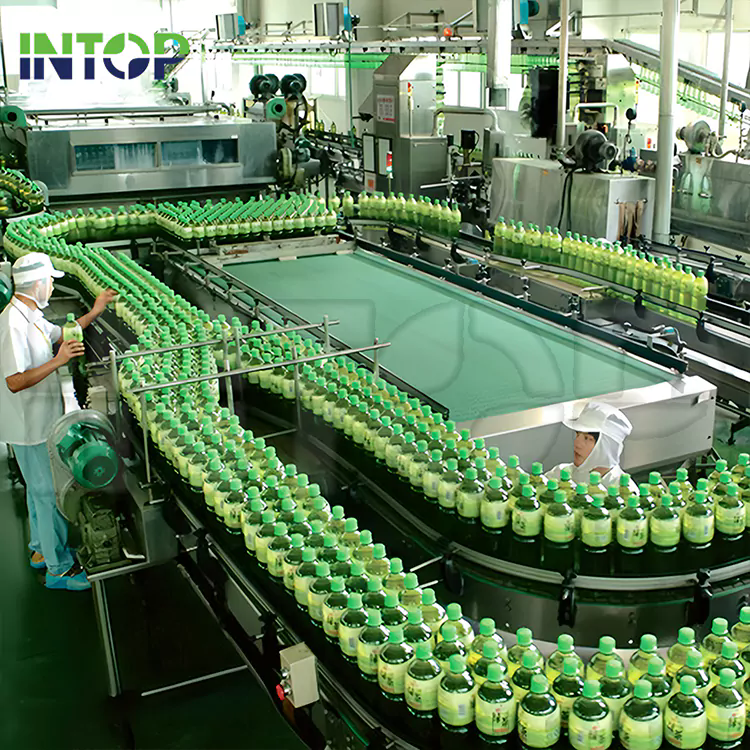
| Pastörisering | Kvalitets-första drycker, kort till medium hållbarhet, förpackade produkter | Inkonsekvent temperaturfördelning, svag kontroll av hanteringen av behållare | Enhetlig uppvärmning, stadig transportör/badkontroll, starka sanitära rutiner |
| Batch-retortbearbetning | Vissa förpackade livsmedel där batchkontroll är acceptabelt | Cykeltid, laddningskonfigurationsfel, dokumentationsluckor | Repeterbar belastning, validerade cykler, robust förarutbildning |
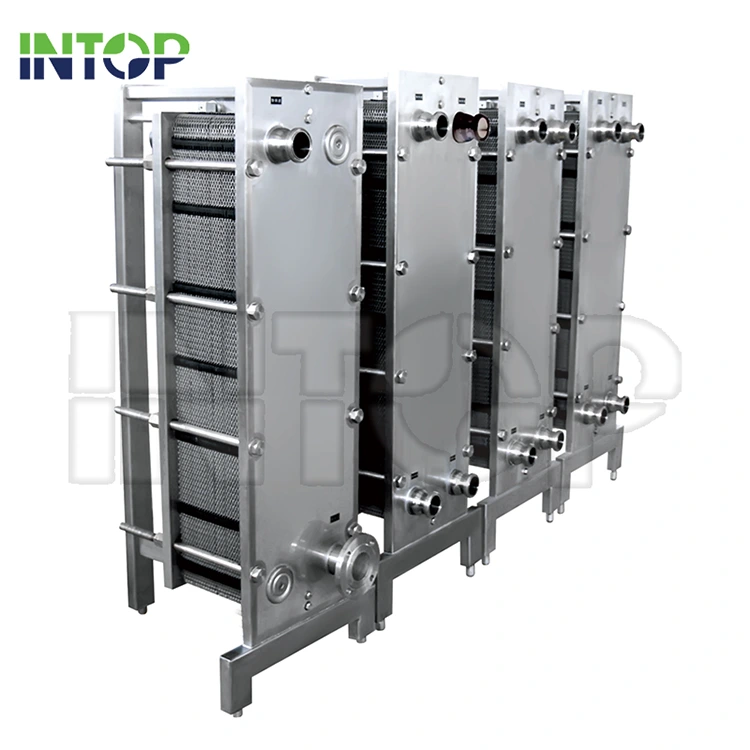
Utrustningsformat är ofta i linje med dessa val – kontinuerliga rörformade eller plattliknande enheter för vätskebearbetning, tunnelspray- eller vattenbadsenheter för förpackade produkter och repliker för batchbehov. Poängen är inte namnskylten; det är kontrollstrategin du kan försvara.
Systemdesignfaktorer som skiljer "godkänd revision" från "godkänd verklighet"
StarkSteriliseringssystemär uppbyggda kring repeterbarhet. Här är de design- och ingenjörsfaktorer som mest direkt påverkar mikrobiell säkerhet, produktkvalitet och drifttid.
Styrning av hålltid och flödesstabilitet
- Bekräfta den värsta uppehållstiden vid minsta och maximala flöde.
- Använd instrumentering som upptäcker drift tidigt (inte efter en felaktig produkt).
- Designa förbikopplings-/avledningslogik så att "osäker" produkt inte av misstag kan fortsätta nedströms.
Värmeöverföringseffektivitet utan kvalitetsskador
- Snabb uppvärmning + snabb kylning är vanligtvis din kvalitetsbästa vän.
- Energiåtervinningssteg minskar ångbehovet och stabiliserar temperaturerna.
- Rätt dimensionerade pumpar och värmeväxlingsytor förhindrar "slow cooking"-effekter.
CIP-integration och hygienisk design
Många steriliseringsfel börjar som rengöringsfel. Ett system som är svårt att rengöra är ett system som så småningom kommer att skada dig.
- Se till att CIP-täckning når ventiler, döda ben, packningar och värmeöverföringsytor.
- Bygg ett "säkert" CIP-tänk: mätbart flöde, tid, temperatur och kemikaliekoncentration.
- Planera för verkligheten av din produkt: proteiner, sockersirap, fruktsaft och trögflytande blandningar smutsar på olika sätt.
Automatisering, dataloggning och kalibrering
- Dataloggning bör vara standard, inte valfritt – särskilt för tid/temperaturkritiska steg.
- Kalibreringsintervallen måste matcha risken: "Vi kalibrerade förra året" är inte ett bekvämlighetsuttalande.
- Operatörsgränssnitt bör minska lösningarna, inte uppmuntra dem.
Validering och dokumentation för förtroende och efterlevnad
I bearbetningsutrustning förtjänas förtroende genom bevis. Oavsett om du säljer lokalt eller exporterar globalt, kommer ditt team att sova bättre om ditt steriliseringssteg har en tydlig valideringshistoria.
Ett praktiskt valideringspaket
- Processdefinition: produkt, förpackning, mål hållbarhet, kritiska gränser och kontrollstrategi.
- Installations- och idrifttagningskontroller: rörledningar, ventiler, sensorer, säkerhetsanordningar, verktyg och larm.
- Operativ kvalifikation: bekräfta att systemet når börvärdena konsekvent över förväntade driftsområden.
- Prestationskvalifikation: värsta tänkbara körningar som visar mikrobiella resultat och kvalitetsresultat uppnås konsekvent.
- Pågående verifiering: kalibrering, trendgranskning och förändringskontroll när produkt eller genomströmning ändras.
Om din nuvarande "validering" är ett enda testresultat i en mapp, är du ett obekvämt kundklagomål från en mycket lång vecka.
Verksamhetschecklista för stabila dagliga prestationer
En sterilisator som presterar vackert på dag 1 kan tyst försämras på dag 90. Målet är att göra stabilitet tråkig.
Dagliga kontroller
- Granska tids-/temperaturtrender för drift och upprepade larm.
- Bekräfta att vidarekopplings-/förbikopplingslogiken är funktionell och inte förbikopplad i praktiken.
- Kontrollera tätningar, packningar och ventilrespons för tidiga läckagetecken.
Veckokontroller
- Verifiera sensornoggrannheten med referenskontroller där det är möjligt.
- Inspektera nedsmutsningsindikatorer: tryckfallsförändringar, förlust av värmeöverföringsprestanda.
- Granska CIP-resultat och justera program baserat på verkliga restmönster.
Ändra kontrollutlösare
- Nya produktformler (pH, socker, protein, massa) eller nya leverantörer.
- Genomströmningsökningar eller nya paketstorlekar som ändrar uppehållstid.
- Varje "tillfällig" operatörsvana som blir rutin.
De bästa växterna förlitar sig inte på hjältemod. De förlitar sig på rutiner.
Arbeta med en utrustningspartner
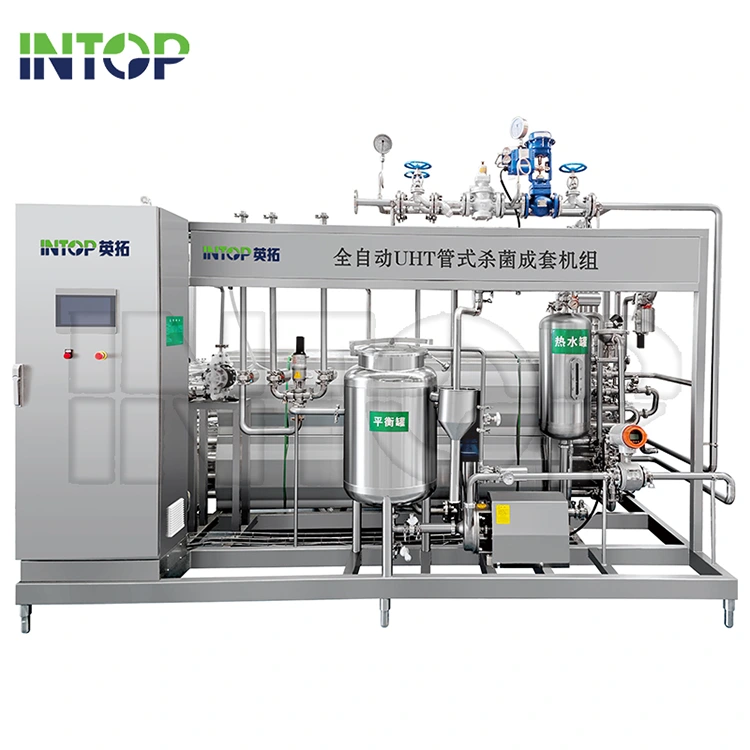
Om du köper inSteriliseringssystem, ditt leverantörsval spelar lika stor roll som valet av utrustning. Du vill ha en partner som hjälper dig matcha produktkraven till en försvarbar process – och stöder dokumentationen, driftsättningen och utbildningen som gör resultaten repeterbara.
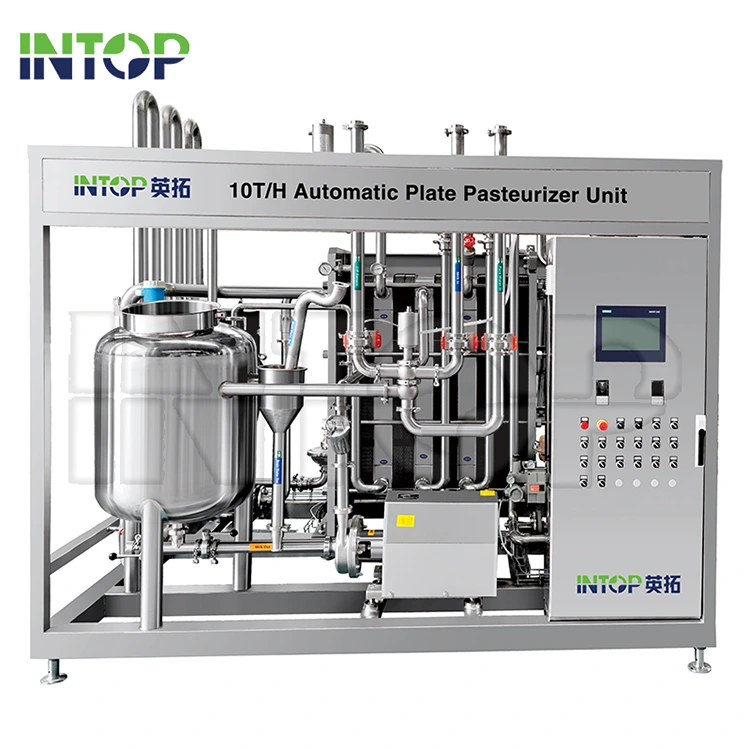
Hubei Intop Machinery Co.,Ltd.positionerar sin steriliseringsportfölj kring vanliga behov för bearbetning av drycker och mejeriprodukter – som omfattar vätska sterilisatorer (såsom rör- och plattformat) såväl som förpackade produktlösningar (såsom tunnelspray och pastörisering i vattenbad), plus stödjande alternativ som flasklutningskonfigurationer och bearbetning av retorttyp där så är lämpligt.
Frågor värda att ställa innan du köper
- Vilket produktsortiment (viskositet, partiklar, proteininnehåll) är systemet utformat för att hantera?
- Hur verifieras hålltiden över hela flödesområdet?
- Vad ingår i driftsättningsstöd och operatörsutbildning?
- Vilka poster och loggar är tillgängliga som standard (larm, börvärden, trender, kalibreringspåminnelser)?
- Hur integreras systemet med CIP, uppströmsblandning och nedströmsfyllning/förpackning?
FAQ
Vad orsakar "slumpmässig" förstörelse även när sterilisatorn når börvärdet?
De vanliga bovarna är flödesinstabilitet (så verklig hålltid varierar), sensordrift, ofullständig CIP (biofilmrisk) och återkontaminering efter värme behandling genom ventiler, kopplingar eller nedströmshantering. Lösningen är att validera värsta tänkbara uppehållstid, skärpa den hygieniska designen och göra verifieringsrutin.
Hur minskar jag tillagad smak samtidigt som jag är säker?
Prioritera snabbare värmeöverföring och snabbare kylning, kontrollera sedan om dina börvärden mot verkligt produktbeteende. Många kvalitetsproblem kommer från onödig uppehållstid, inte från själva måldödssteget.
När ska jag överväga en pastörisator för förpackade produkter istället för en flytande sterilisator?
Om din produkt redan är i behållare under termisk bearbetning (eller måste bearbetas på det sättet på grund av formulering eller linjedesign), tunnel pastörisering i spray- eller vattenbadsstil kan passa bättre. Nyckelkravet är enhetlig uppvärmning över varje behållare, inte bara "medeltemperatur".
Vilken dokumentation ska jag förvänta mig med en modern steriliseringslinje?
Åtminstone: driftsättningsposter, SOP:er, kritisk kontrolllogikbeskrivning, larm- och trendloggningsförmåga, kalibreringsvägledning och en tydlig valideringsmetod som du kan utöka under produktbyten.
Vad är det snabbaste sättet att slutföra steriliseringssystem för min linje?
Lista dina produkter (viskositet, partiklar, pH), förpackningsformat, mål hållbarhet och nödvändig genomströmning – kontrollera sedan vilken processtyp som kan leverera resultatet med minsta kvalitetsskada och starkaste kontrollerbarhet. Om en leverantör inte kan förklara kontroll och verifiering tydligt, fortsätt att handla.
Sista takeaway
Det bästaSteriliseringssystem"värm inte bara upp produkten". De skyddar ditt varumärke genom att göra resultaten förutsägbara – mikrosäkerhet, sensorisk kvalitet, och linjeeffektivitet – dag efter dag, operatör efter operatör, batch efter batch.
Om du planerar en ny linje eller felsöker en befintlig, dela din produkttyp, paket och genomströmningsmål — dåkontakta osstill diskutera en steriliseringskonfiguration som passar din process och dina marknadsförväntningar.
Relaterade nyheter
- Vad gör en produktionslinje för jordgubbsjuice effektiv, säker och redo för kommersiell skala?
- Produktionslinje för flaskvatten: 10 faktorer före investering
- Hur man bygger en juiceproduktionslinje som hanterar flera frukttyper
- Vad som krävs för att skala en produktionslinje för energidrycker för den globala efterfrågan
- Hur fungerar ett vattenbehandlingssystem i en dryckesproduktionslinje?
- Hur man väljer ett CIP-system för produktionslinjer för flera produkter
Lämna ett meddelande till mig