Svenska
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Hur man väljer ett CIP-system för produktionslinjer för flera produkter
Om din fabrik kör mer än en produkt på samma linje - säg kokosvatten på morgonen, äppeljuice på eftermiddagen -CIP-systemär inte bara stödjande utrustning. Det är det som avgör om produktbyte faktiskt fungerar eller blir en daglig huvudvärk.
Vi får hela tiden förfrågningar från dryckesproducenter som underskattat denna del. De köpte en linje som tekniskt kan hantera flera produkter, men städsystemet kan inte hänga med. Resultatet: långa stilleståndstider mellan batcher, risker för korskontaminering och ibland förlorade hela produktionsdagar.
Det här är vad som faktiskt är viktigt när du anger ett CIP-system för drift med flera produkter.
Rengöringscykler måste matcha ditt produktsortiment
Olika produkter lämnar olika rester. Mejeriproteiner behöver alkalisk rengöring vid 75–80°C. Fruktjuicer med hög sockerhalt kräver olika koncentrationer och sköljsekvenser. Om du växlar mellan mejeriprodukter och juice på samma linje, måste ditt CIP-system lagra och köra flera rengöringsprogram – inte bara en generisk cykel.
En anständig PLC-styrd CIP-enhet bör låta dig spara minst 5–10 recept. Du väljer program, trycker på start och systemet tar hand om resten: försköljning, alkalisk tvätt, sur tvätt, slutsköljning, var och en med rätt temperatur, koncentration och varaktighet för den specifika produkten.
Tankkonfiguration gör eller bryter effektivitet
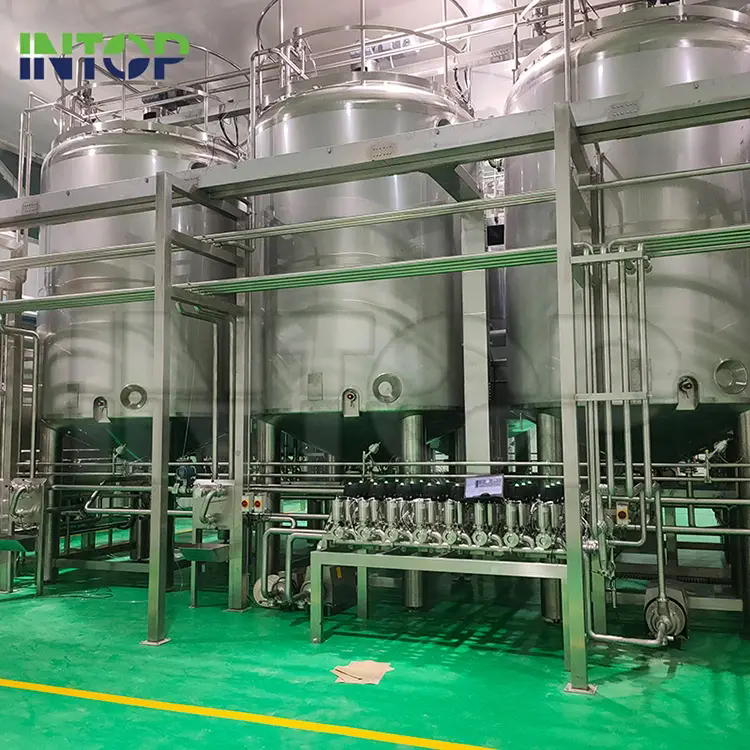
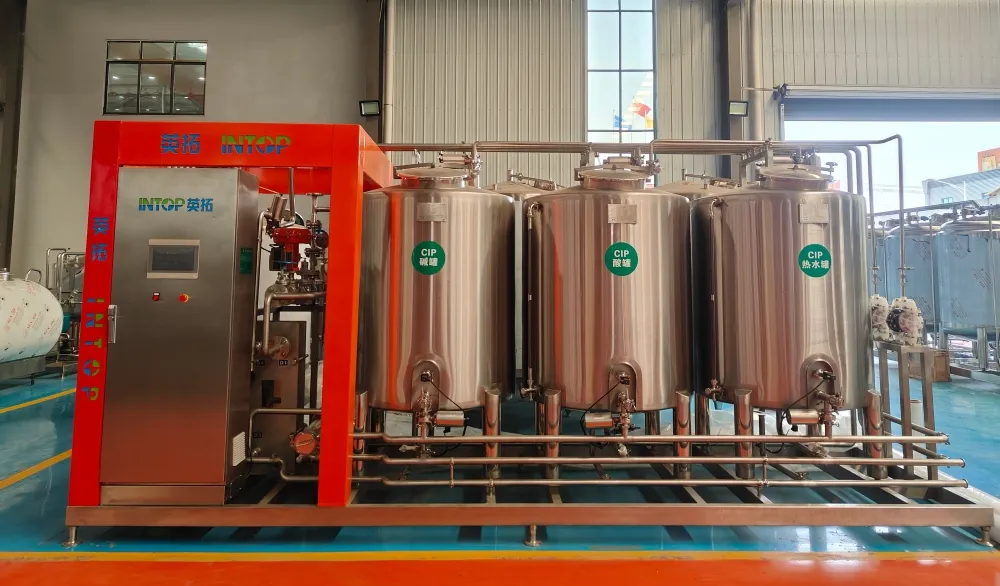
EnkeltankCIP-systemarbeta för enkla operationer. Men om du kör flera produkter per dag, vill du ha minst en tretanksinstallation - en för alkalisk lösning, en för syra, en för sköljvatten. Detta låter dig köra sekvenser utan att vänta på att en tank ska tömmas och fyllas på mellan stegen.
För en 2 000–5 000 L/h dryckeslinje kan en tretanks CIP med lösningsåtervinning minska rengöringstiden från 2–3 timmar ner till 60–90 minuter per byte. Det är skillnaden mellan att köra två produkter per dag eller fyra.
Lösningsåterställning betalar sig själv
CIP-kemikalier och varmvatten är inte billiga. Ett återvinningssystem fångar upp det sista sköljvattnet och återanvänder det som försköljning för nästa cykel. På en linje som gör dagliga produktbyten minskar den vattenförbrukningen med 30–40 % och kemikalieanvändningen med ungefär samma marginal. Återbetalningstider på 12–18 månader är vanliga för medelstora verksamheter.
Automationsnivån bestämmer din verkliga stilleståndstid
Manuell CIP innebär att en operatör går igenom varje steg - öppna ventilen, starta pumpen, kontrollera temperaturen, ta tid. Det fungerar, men det är långsamt och inkonsekvent.
Helautomatisk hanterar allt: ventildirigering, koncentrationsdosering, temperaturkontroll, cykeltiming och dataloggning. Den registrerar också varje rengöringscykel, vilket du behöver för livsmedelssäkerhetsrevisioner. För flera produktlinjer är den automatiska routningsförmågan viktigast – systemet behöver veta vilka rör, tankar och fyllmedel som ska rengöras för varje produktomkopplare utan manuellt ingripande.
Bottom Line
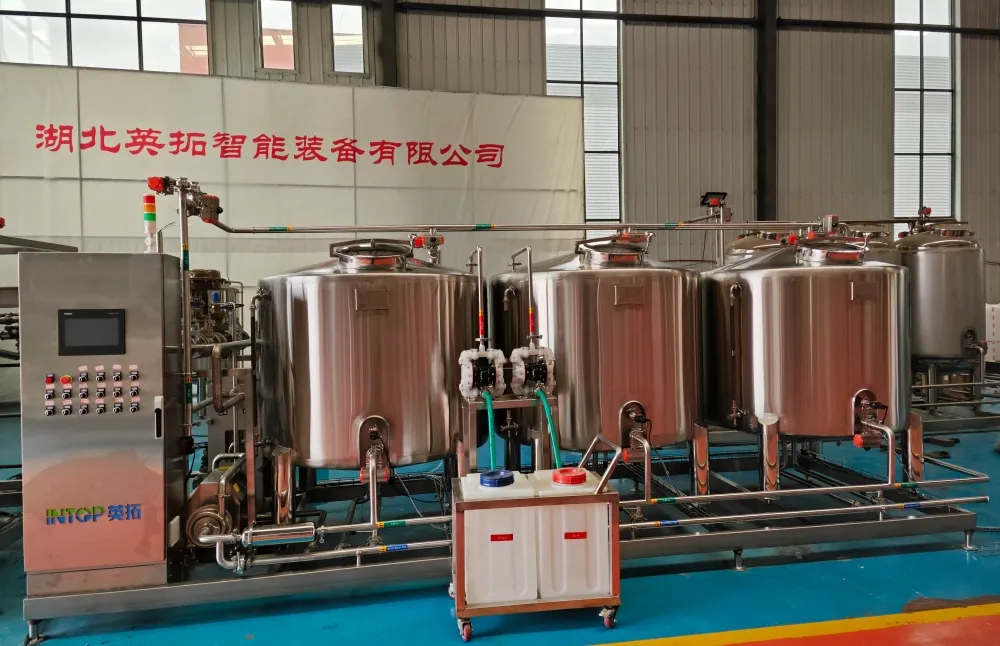
Ett CIP-system som inte kan hålla jämna steg med ditt produktionsschema blir en flaskhals – oavsett hur bra resten av din linje är. När du planerar en dryck med flera produkter, angeCIP-systemmed samma uppmärksamhet som du ger bearbetnings- och fyllningsutrustning. Kapacitet, tankkonfiguration, automationsnivå och återvinningsfunktioner bör alla matcha ditt faktiska produktionsmönster.
Om du inte är säker på vilken konfiguration som passar ditt produktsortiment och kapacitet, berätta för oss vad du producerar och hur ofta du byter. Vi tar fram rätt CIP-inställning för din linje.
Relaterade nyheter
- Tubular UHT-sterilisatorteknikens framsteg stödjer tillväxten av aseptisk dryckesbehandling
- Vad gör en produktionslinje för jordgubbsjuice effektiv, säker och redo för kommersiell skala?
- Produktionslinje för flaskvatten: 10 faktorer före investering
- Hur man bygger en juiceproduktionslinje som hanterar flera frukttyper
- Vad som krävs för att skala en produktionslinje för energidrycker för den globala efterfrågan
- Hur fungerar ett vattenbehandlingssystem i en dryckesproduktionslinje?
Lämna ett meddelande till mig