Svenska
- English
- Afrikaans
- беларускі
- Hrvatski
- lugha ya Kiswahili
- ქართული
- Кыргыз тили
- Монгол хэл
- IsiXhosa
- Somali
- O'zbek
- Hawaiian
- Հայերեն
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- تمل
- ελληνικά
- український
- فارسی
- български
- ລາວ
- Latine
- Қазақша
- Azərbaycan
- Македонски
- Lietuvos
- Română
- Srpski језик
Vilken påfyllningsutrustning löser faktiskt Lines verkliga problem?
När jag går ett växtgolv sitter de mest avslöjande ledtrådarna i skrotkärlen och stilleståndsloggarna. Under åren har jag designat och granskat linjer tillsammans med team påINTOP, och jag har lärt mig att etiketten "Fyllningsutrustning” täcker väldigt olika verkligheter beroende på viskositet, förpackning, hygienklass och bytesvanor. Istället för att pitcha hårdvara börjar jag med det problem som vätskan och behållaren försöker skapa för oss och matchar sedan verktyget till kampen.
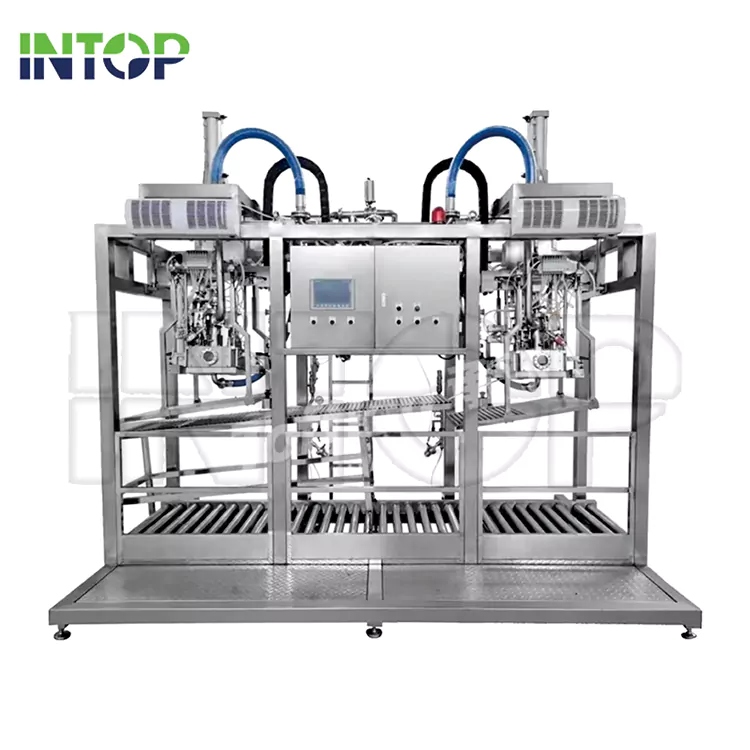
Vem är INTOP och hur skräddarsyr vi fyllningssystem utan att tvinga din process att böjas?
Som tillverkare av originalutrustning,INTOPutvecklar sina egna lösningar från grunden istället för att importera under ett annat varumärke. Vi tillhandahåller skräddarsydda lösningar skräddarsydda för förpackningsspecifikationer, renhetskrav och målproduktionskapacitet, som omfattar:
•Integrerade tre-i-ett monoblockmaskiner – kombinerade flasktvätt-, påfyllnings- och locksystem
•Precisionspåfyllningsmaskiner för glasflaskor för premiumdrycker
•Fyllningsmaskiner med hög kapacitet
•Engångs foliepåsfyllning och förseglingssystem
•Stegkoppsystem för yoghurt och desserter
•Stand-up påsfyllningsmaskiner med piper
•Tri-pack-lösningar för kylda drycker
•Aseptiska påfyllningssystem för koncentrat
•Tegelformade aseptiska förpackningslinjer för omgivande produkter.
Vi upprätthåller medvetet en så omfattande produktkatalog för att exakt matcha dina produktportföljkrav, snarare än att tvinga in dina produkter i en enda "universell" maskin som visar sig olämplig för någon specifik tillämpning.
Vilka problem tar operationsteam upp innan vi ens pratar om munstycken?
- Skummande och syreupptagning som dödar utbyte och hållbarhet.
- Viskositetsdrift med temperatur som förvirrar flödesmätare och vikter.
- Partiklar som skär eller täpper till konventionella munstycken.
- Oändliga omställningar som tar en timme för att spara en minut i cykeltid.
- Hygienklassluckor där "washdown" inte är detsamma som hygienisk eller aseptisk.
- Kepsar, filmer och piper som vägrar att anpassa sig i hastighet.
- Verktyg som aldrig var dimensionerade för riktiga ång- eller luftbelastningar under SIP eller avblåsning.
Vilken fyllningsprincip passar min vätska och varför straffar fel val OEE?
Jag väljer mätmetoden först, sedan ramen. Så här förklarar jag avvägningarna när vi lägger alternativ på bordet under en designgranskning.
| Teknologi | Viskositetsfönster | Typisk noggrannhet | Bytesinsats | Rengörbarhet | Bäst för | Watch Outs |
|---|---|---|---|---|---|---|
| Kolv volymetrisk | Medel till mycket hög, med partiklar | ±0,5–1,0 volymprocent | Måttlig, verktygsuppsättningar efter volym | CIP-kapabel, SIP med ordentliga tätningar | Såser, krämer, chunky fyllningar | Tätningsslitage, värmeexpansion påverkar slaglängden |
| Massflödesmätare | Låg till medium, stabil temperatur | ±0,2–0,5 viktprocent | Snabbt, receptdrivet | Utmärkt, få döda ben | Oljor, sirap, premiumdrycker | Dyra mätare, bubblor förvirrar signaler |
| Nettovikt | Låga till mycket höga, breda densitetsförskjutningar | ±0,1–0,3 viktprocent | Snabbt, formatera delar minimalt | Bra, beror på skalisolering | Matolja, rengöringsmedel, kemikalier | Vibrationskänslighet, tarahantering |
| Tidspress | Låg till medelstor, tunna vätskor | ±1–2 % om inte flödet stabiliserats | Mycket snabb, lägsta kostnad | Bra med grenrörsdesign | Vatten, juicebaser, stilla drycker | Temperaturavvikelse, mottrycksvariation |
| Peristaltisk | Låga till medelstora, sterila banor | ±0,5–1,0 volymprocent | Snabbt byte av rörsatser | Utmärkt engångsalternativ | Pharma, smaker, hög hygien | Slitage på slangar, begränsat flöde |
| Tyngdkraft/vakuum | Låg, skumbenägna drycker | ±0,5–1,0 % efter nivå | Måttlig | Bra med SIP-uppgraderingar | Glasflaskor, nivåkontrollfyllningar | Flaskans variation påverkar nivån |
| Mottryck | Låg kolsyrade produkter | ±0,3–0,5 % i nivå/massa | Måttlig, fler ventiler | Bra, gaskretsar att validera | CSD, öl, kolsyrat vatten | Gaskontroll, CO2förluster |
Hur styr containerformat maskinarkitekturen och sluteffektorerna?
- Glas och PET-flaskorföredrar roterande karuseller med halshantering och dykmunstycken för fyllningar nerifrån och upp för att lugna skum. Nivåkontroll gör att förpackningar ser konsekventa ut på hyllan.
- Burkarföredrar roterande stjärnhjul och exakt skumhantering innan sömmar. Mottrycksbanor håller kolsyran där den hör hemma.
- Muggar och brickortrivs med indexerade transportörer, servokolvar, filmavrullare, kvävespolning och efterfyllning av tunnelpastörisering vid behov.
- Doypack sprutade påsarbehöver kapsylhantering som respekterar levande gångjärnsgeometri och vridmomentupprepbarhet, plus rena påfyllningsmunstycken som sitter i pipen utan rakplast.
- Gavelkartongerberoende av skonsam hantering av dornen och noggrann temperaturkontroll nära den övre tätningen för att undvika uppsugningsdefekter.
- Aseptiska tegelpaketkräver validerad väteperoxid eller motsvarande sterilisering, steril lufthantering och höljestrycksättning som överlever dörröppningar.
- Bag-in-trummafokuserar på långa hålltider, aseptisk kopplingskompatibilitet och viktbaserad noggrannhet för högvärdiga koncentrat.
- Folie-film tätningsförpackningarleva eller dö av banspänning, bildande av djup och avskalningsstyrka kurvor som matchar din konsuments handkraft.
Varför tjänar tre-i-ett monoblock sin golvyta när byten sker ofta?
En enda ram innebär att färre transportörer ska synkroniseras om efter varje SKU-byte. Jag anger verktygslösa stjärnhjul, automatisk receptändring för fyllningshöjder och smarta capsper-huvuden som läser vridmoment live. Det minskar omställningstiden från en timme med skiftnycklar till minuter med en checklista. På långsammare, mycket varierande linjer kommer jag att dela upp skölj- och lockstationerna i moduler så att underhåll kan isolera fel utan att frysa påfyllningen.
Hur skyddar jag hygienen när produkten kommer att straffa mig för eventuella förfallodagar?
- Hygienisk designmed sluttande ramar, öppen bengeometri och svetsade grenrör undviker pölar och döda ben.
- CIP och SIPsekvenser är skrivna med ramphastighetsgränser och flödeshastigheter för att faktiskt rensa de längsta grenarna, inte bara passera en vattensköljning.
- Aseptiska zoneranvänd positivt tryck, övervakade differenser och validerade dödningssteg på delar som inte kan ångas.
- Material och tätningarväljs för kemin och temperaturen som ditt sanitetsteam faktiskt kör, inte broschyrens bästa fall.
Hur håller jag syre ute och skummar ner utan att förvandla fart till skurken?
- Bottom-up fyllningar med programmerbara munstyckslyftprofiler är min standard för skumbenägna SKU:er.
- Förevakuerings- eller inertgasfiltar skyddar arom och hållbarhet i premiumdrycker och oljor.
- Antiskumventiler, laminära inlopp och mottryckskontroll håller massflödesmätarna ärliga.
- Varmfyllningsstrategier använder värme för att sänka viskositeten där det är säkert, och sätt sedan ett lock snabbt för att begränsa ångförlusten.
Hur ser en realistisk kapacitetsplan ut när jag tar hänsyn till inlärningskurvor och produktmix?
Jag kartlägger alltid tre kapaciteter istället för en: acceptans, steady-state och högsta efterfrågan på marknadsföring. Sedan översätter jag dem till filler heads, pitch och index time. Två verkliga skisser hjälper till att grunda matematiken.
- Premium glaslinjemed en 30-ventils nivåpåfyllare, 30-huvuden kapsyl och torrsköljare är vanligtvis inriktade på 10 000–14 000 flaskor per timme beroende på flaskhöjd och skumbeteende.
- Cup dessert linjemed sex banor, servokolvar, dubbla filmrullar och inline kontrollvågar körs 9 000–12 000 koppar per timme med ±0,5 g målnoggrannhet och under 2 % filmavfall.
- Bag-in-trumma aseptiskmed nettoviktsdosering når 60–120 fat per timme samtidigt som man sparar sirap genom att mäta massa, inte volym, när temperaturen vandrar.
Vilka RFQ-detaljer gör leverantörer exakta och vilka utelämnanden kostar dig riktiga pengar senare?
- Definiera min och max viskositet vid driftstemperaturer, inte rumstemperatur.
- Lista partiklar efter storlek, form och bräcklighet istället för att säga "med massa."
- Specificera hygienklass, målpatogener av intresse och befintlig CIP-kemi och temperaturer.
- Dela bytesfrekvens efter SKU och totala vecko-SKU så att vi snabbt byter delar av rätt storlek.
- Ge stängningsspecifikationer med vridmomentkurvor och fodermaterial, inte bara "38 mm lock".
- Notera verktyg du faktiskt har och de du är villig att uppgradera så värme- och luftbalanser är ärliga.
Hur jämför jag alternativ snabbt utan att gå igenom fem webbseminarier?
Den här ögonblicksbilden hjälper mig att lista med team före djupdyknings livscykelkostnader.
| Pakettyp | Typiskt fyllområde | Linjehastighetsband | Hygienklass | Föredragen mätning | Typiska tillägg |
|---|---|---|---|---|---|
| Glasflaska | 200–1000 ml | 8 000–18 000 bph | Hygieniskt till aseptisk valfritt | Tyngdkraft, massa, mottryck | Dykmunstycken, inert gas, synnivå |
| Aluminiumburk | 180–500 ml | 12 000–36 000 cph | Hygienisk | Mottryck | Skumkontroll, söminspektion |
| Kopp | 50–250 g | 6 000–15 000 cph | Hygienisk till aseptisk | Kolv, massa, tidstryck | Filmförseglare, datumkod, MAP |
| Doypack-påse | 90–1000 ml | 2 000–9 000 sid/h | Hygienisk | Massa, kolv | Piplock, läckagetest |
| Kartong med gavel | 500–2000 ml | 6 000–12 000 cph | Hygienisk | Nivå, massa | Kartongsterilisering, kylhållning |
| Aseptisk tegelsten | 125–1000 ml | 6 000–24 000 sid/h | Aseptisk | Massa, nivå med steriliserade kretsar | Peroxid eller motsvarande steriliseringsmedel, steril luft |
| Bag-in-trumma | 20–220 L | 60–120 dph | Aseptisk | Nettovikt | Aseptiska kopplingar, recirkulation |
Hur ser livscykelsupport ut när drifttiden är bunden till små, tråkiga vanor?
- Fjärrdiagnostik och smarta larm låter mitt team fixa en ventilförskjutning innan det blir ett återkallande.
- Reservsatser grupperade efter underhållsfönster håller butikerna magra utan att spela på långa blytätningar.
- Förarutbildningen fokuserar på första-10-minuterskontroller som förhindrar snöbollsfel mitt i skiftet.
Varför väljer team INTOP när de är trötta på kompromisser som bara ser bra ut i broschyrer?
INTOPtillverkar ramarna, karusellerna och doseringssystemen internt, kan jag blanda teknologier mellan format istället för att acceptera "nära nog." Ett monoblock för stilla drycker kan dela en kontrollfilosofi med en påslinje bredvid; en aseptisk tegelpackningsstation kan låna valideringslogik från en bag-in-trumma-skid. Den konsistensen sänker träningstiden och jämnar upp rampen efter start.
Hur gör vi detta till en plan som du kan försvara i din nästa budgetöversyn?
- Vi provar dina tuffaste SKU:er och kör bänkförsök för att välja mätmetoden.
- Vi kartlägger övergångsverkligheten och väljer ramar som minimerar praktiska justeringar.
- Vi bekräftar hygienklass och verktyg, fryser sedan in sanitetsreceptet med QA.
- Vi förbinder oss till acceptans-, steady-state och toppkapacitetssiffror med samma matematik som du kommer att använda senare.
- Vi fasar in projektet så att förpackningar och processuppgraderingar landar i en sekvens som din anläggning kan absorbera.
Vill du ha ett rakt svar på genomförbarhet, ledtid och ROI utan en säljlabyrint?
Om du vill ha ett konkret förslag som respekterar din mix och dina operatörer,kontakta ossoch be om en linjegranskning baserat på dina tre bästa SKU:er. Berätta för mig dina behållarformat, hygienklass, viskositeter vid driftstemperaturer och veckovisa byten. Jag kommer att svara med rekommenderadFyllningsutrustningarkitekturer, genomströmningsband och en praktisk driftsättningsplan. Använd formuläret på vår sida eller barakontakta ossatt starta ett snabbt tekniskt samtal som leder till en tydlig offert och ett byggschema som du kan lita på.
Relaterade nyheter
- Vad gör en produktionslinje för jordgubbsjuice effektiv, säker och redo för kommersiell skala?
- Produktionslinje för flaskvatten: 10 faktorer före investering
- Hur man bygger en juiceproduktionslinje som hanterar flera frukttyper
- Vad som krävs för att skala en produktionslinje för energidrycker för den globala efterfrågan
- Hur fungerar ett vattenbehandlingssystem i en dryckesproduktionslinje?
- Hur man väljer ett CIP-system för produktionslinjer för flera produkter
Lämna ett meddelande till mig